央广网广州11月20日消息(记者郑少纯 实习记者刘倩) 11月19日,以“匠心守食安”为主题的好丽友广州工厂媒体开放日举行。来自广州本地主流媒体与食品行业媒体的记者走进好丽友花都厂区,实地探访其数智化生产线、全链路品质安全管理与微生物管控体系。这场开放日给出的最有信息量的答案,不是产线跑得多快,而是一个具体问题:在高温高湿的华南,一款需要维持含水量以呈现松软口感的派类产品,在不添加防腐剂的情况下,霉菌风险究竟怎么管住。
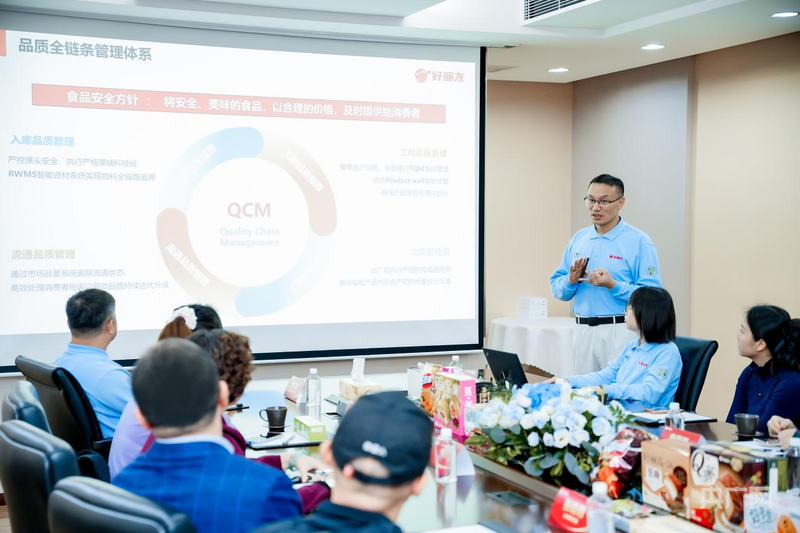
现场交流(央广网发 主办方供图)
来源可查、去向可追:一套体系托住全链路
在品牌馆,嘉宾了解了好丽友在中国的发展历程,也看到这家企业对“品质安全”四个字的具体做法:从供应链到生产,再到流通与售后,在制度层面确保每一环有据可查、有责可溯,运行层面则由全链条品质管理体系承载。
这套体系的逻辑并不抽象:依据消费者反馈定义口感、风味等核心品质特性,将关键参数纳入动态实时监控,为每一批产品建立覆盖原料、生产、流通的全程可追溯电子档案,并以历史数据横向、纵向比对校准改进方向。落到车间,十数条数智化产线有序运转,自动化贯穿原料验收、生产、成品检测、仓储发运全程,人与物料的直接接触被降至最低。
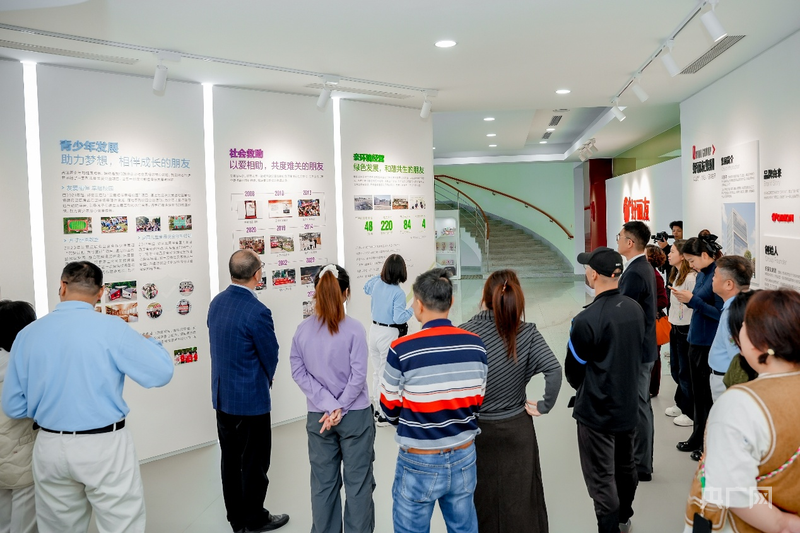
品牌馆参观(央广网发 主办方供图)
把关口前移到田间与牧场
好丽友将对品质的把控前置到原料端:面粉选用优质进口原麦并委托企业定制加工,全程恒温储运;奶粉取自法国、新西兰等优质产区。进入薯片领域后,企业更把产业链向上游延伸,逐步打通马铃薯种植、储运、深加工的全链条
管理体系上,好丽友引入AIB(美国烘焙协会)及FSSC22000等国际食品安全体系并推行至各生产基地。在AIB年度审查中,中国好丽友四家工厂曾从全球600多家参审工厂中脱颖而出同登前六,备受行业瞩目;此外,企业凭借全面品质管理与食品安全创新表现四获中国食品健康七星奖。
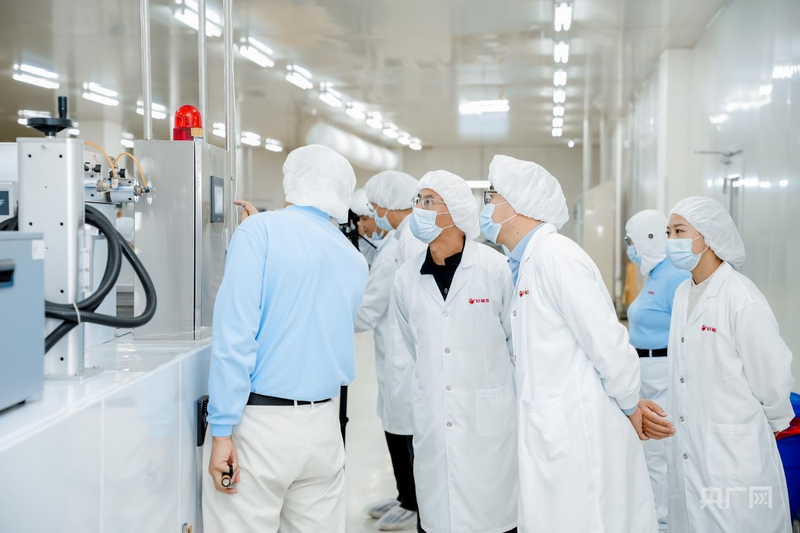
生产线参观(央广网发 主办方供图)
0.2CFU/g的尺度
食品安全之于广州工厂,最难的一道题来自气候与配方本身:地处高温高湿地区,自然环境本就利于微生物尤其是霉菌繁殖;而好丽友派为呈现松软口感需维持一定含水量,微生物管控难度进一步放大。也正因如此,一个事实让在场记者印象极为深刻——好丽友派自进入中国市场起配方中就不添加防腐剂。
好丽友对微生物的管控始于原料进厂之前。即便合作供应商为全球行业头部企业,好丽友仍设立严格的审核制度,关键内控指标严于现行国标及通用行业要求。以进口乳粉原料为例,《食品安全国家标准乳粉和调制乳粉》(GB19644—2024)并未设置霉菌强制性限量指标。行业通用霉菌检测方法检出限约为10CFU/g,而好丽友自主开发的高灵敏度霉菌检测体系,检出限可达≤0.2CFU/g,能够有效识别常规手段难以捕捉的低水平霉菌污染隐患,实现原料端霉菌风险前置管控。这样既能确保自身产品质量,又有助于推动供应商共同提升微生物管控水平。
原料进厂后,管控重点延伸至生产与存储环境。厂区引入空气多层过滤增压系统,在常规温度、湿度、压力参数监控之外,以悬浮粒子检测仪实时监控空气洁净度扰动。核心管控区域达到ISO7洁净等级(行业俗称“万级”),实际控制的浮游菌限量≤3CFU/m3。包材的微生物防控同样是重点。好丽友自建包装膜工厂,车间卫生环境按照食品工厂标准管理。从原料准入到生产过程,再到包装配套,好丽友力求将微生物可能落脚的每一处都纳入管控。
把绿色写进日常
扎根中国三十年,在严守品质安全的同时,好丽友也将可持续发展刻入品牌基因,把“亲环境经营”落到日常运行:全国四家工厂均获评“国家级绿色工厂”;广州工厂在厂区铺设光伏发电设施,并持续推进设备节能改造与用能结构优化,将节水、节能与废弃物分类管理纳入常态。仅在去年,中国好丽友便落地48项节能降耗、绿色改造专项举措,推动生产效能与生态效益协同提升。
此次开放日打开的不仅是一条条产线,更是企业把品质管理摆到明处的自信姿态。从原料端的标准前置,到生产端的数智化管控,再到消费端的可追溯,好丽友用一条完整链路回应了品质安全这一行业最基础、也最难的命题。好丽友广州工厂厂长刘顺利表示:“一切高标准严要求都源自‘好丽友,好朋友’的品牌初心。我们坚持以优质产品为纽带,做消费者、行业伙伴和环境的好朋友。未来,我们会继续把标准与执行细节摆到明处,用可追溯、可复核的全程管控回应用户对品质的关切。”
 长按二维码
关注精彩内容